ภาษาไทย
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
เหตุใดระบบฆ่าเชื้อจึงล้มเหลวในการผลิตเครื่องดื่มและผลิตภัณฑ์นม
บทความบทคัดย่อ
หากคุณเคยพบกับความเจ็บปวด “ทุกอย่างดูดี… จนกระทั่งไม่เป็นเช่นนั้น” ในช่วงเวลานั้น ไม่ว่าจะเป็นการเน่าเสียโดยไม่คาดคิด แผ่นบวม รสจืด การทดสอบไมโครที่ล้มเหลว หรือ จำความกลัว—คุณรู้ความจริงแล้ว การทำหมันไม่ใช่ขั้นตอนเดียว แต่เป็นระบบ ความล้มเหลวที่พบบ่อยที่สุดไม่ได้เกิดจาก “ความร้อนไม่เพียงพอ” ในการแยก สาเหตุมาจากการเลือกกระบวนการที่ไม่ตรงกัน การไหลไม่เสถียร การถือครองที่ไม่ถูกต้อง การเคลื่อนตัวของเซ็นเซอร์ CIP ที่ไม่สมบูรณ์ วิธีแก้ปัญหาของผู้ปฏิบัติงาน หรือ ช่องว่างด้านบรรจุภัณฑ์/การจัดการที่ก่อให้เกิดความเสี่ยงอย่างเงียบๆ
คู่มือนี้จะแจกแจงจุดเจ็บปวดในโลกแห่งความเป็นจริงเบื้องหลังระบบฆ่าเชื้ออธิบายว่า “ดี” มีลักษณะอย่างไรในการตรวจสอบความถูกต้องและการดำเนินงานรายวัน และให้รายการตรวจสอบที่เป็นประโยชน์แก่คุณในการเลือก (และใช้งาน) กลุ่มผลิตภัณฑ์ฆ่าเชื้อที่ปกป้องอายุการเก็บรักษาโดยไม่ทำให้รสชาติ สารอาหาร ระยะเวลาการทำงาน หรือพลังงานลดลง
สารบัญ
- โครงร่าง
- จุดปวดที่ทำให้เกิดข้อร้องเรียนเรื่องการทำหมัน
- การเลือกวิธีการฆ่าเชื้อที่เหมาะสม
- ปัจจัยการออกแบบระบบที่แยก “ผ่านการตรวจสอบ” ออกจาก “ผ่านความเป็นจริง”
- การตรวจสอบความถูกต้องและเอกสารประกอบเพื่อความมั่นใจและการปฏิบัติตามข้อกำหนด
- รายการตรวจสอบการดำเนินงานเพื่อประสิทธิภาพการทำงานในแต่ละวันที่มั่นคง
- การทำงานร่วมกับพันธมิตรด้านอุปกรณ์
- คำถามที่พบบ่อย
โครงร่าง
- กำหนดปัญหาทางธุรกิจ: ความเสี่ยงด้านอายุการเก็บรักษา การเคลื่อนตัวของคุณภาพ การหยุดทำงาน และแรงกดดันในการตรวจสอบ
- จัดทำแผนที่ความล้มเหลวไปยังสาเหตุหลัก: กระบวนการ อุปกรณ์ การวัด การทำความสะอาด และการจัดการ
- จับคู่ประเภทกระบวนการกับผลิตภัณฑ์ + บรรจุภัณฑ์: ยูเอชทีเทียบกับการพาสเจอร์ไรซ์ ต่อเนื่องเทียบกับแบทช์
- การออกแบบเพื่อการควบคุม: การกักเก็บ ความเสถียรของการไหล การแลกเปลี่ยนความร้อน และการรวม CIP
- พิสูจน์ว่าได้ผล: การตรวจสอบความถูกต้อง การบันทึกข้อมูล และการควบคุมการเปลี่ยนแปลง
- ให้มันทำงานต่อไป: การบำรุงรักษา นิสัยของผู้ปฏิบัติงาน และคู่มือการแก้ไขปัญหา
จุดปวดที่ทำให้เกิดข้อร้องเรียนเรื่องการทำหมัน
ผู้ซื้อส่วนใหญ่ไม่ตื่นมาต้องการเครื่องฆ่าเชื้อใหม่ พวกเขาตื่นขึ้นมาพบกับปัญหา หากสิ่งเหล่านี้ฟังดูคุ้นๆ แสดงว่าขั้นตอนการฆ่าเชื้อของคุณน่าจะกำลังดำเนินอยู่ “การควบคุมความเสียหาย” มากกว่า “การควบคุมกระบวนการ”
- อายุการเก็บรักษาไม่แน่นอน: ชุดที่ผ่านการทดสอบระดับไมโครแต่เสียตั้งแต่ช่วงแรกในการจำหน่าย
- การสูญเสียคุณภาพ: รสชาติปรุงสุก, สีเปลี่ยนไป, การเปลี่ยนแปลงความหนืด, การเสื่อมสลายของสารอาหาร
- ปัญหาคอขวดของปริมาณงาน: การฆ่าเชื้อกลายเป็นหน่วยที่ช้าที่สุดในกลุ่ม
- ค่าสาธารณูปโภคสูง: ความต้องการไอน้ำและการทำความเย็นพุ่งสูงขึ้น การนำพลังงานกลับมาใช้ใหม่อ่อนแอ
- ตรวจสอบความวิตกกังวล: บันทึกที่ไม่สมบูรณ์, ตรรกะการตรวจสอบที่ไม่ชัดเจน, SOPs “ความรู้เกี่ยวกับชนเผ่า”
- หยุดทำงาน: การเปรอะเปื้อน, ปะเก็นรั่ว, วาล์วขัดข้อง, CIP ที่ไม่ได้ทำความสะอาดจริงๆ
| จุดที่ปวด | น่าจะเป็นสาเหตุที่แท้จริง | การแก้ไขในทางปฏิบัติ |
|---|---|---|
| ผ่านการทดสอบ ล้มเหลวในตลาด | จุดที่เย็น การไหลไม่เสถียร การควบคุมการกักเก็บไม่ดี การปนเปื้อนซ้ำหลังความร้อน | ตรวจสอบเวลาการค้างไว้ที่การไหลในกรณีที่แย่ที่สุด กระชับตรรกะของวาล์ว ตรวจสอบการจัดการหลังปลอดเชื้อ |
| รสชาติปรุงสุก / เปลี่ยนสี | การประมวลผลมากเกินไป การทำความร้อน/ความเย็นช้า ระยะเวลาการคงอยู่นาน | ใช้การออกแบบการถ่ายเทความร้อนที่เร็วขึ้น ยืนยันจุดที่ตั้งไว้ เพิ่มประสิทธิภาพขั้นตอนการนำความร้อนกลับมาใช้ใหม่ |
| การเปรอะเปื้อนบ่อยครั้ง | ผลิตภัณฑ์ไหม้, อัตราความเร็วต่ำ, ความครอบคลุมของ CIP อ่อนแอ | ปรับความเร็วการไหล ปรับปรุงโปรแกรม CIP ตรวจสอบสภาพพื้นผิวของปะเก็น/แผ่น/ท่อ |
| ช่องว่างการตรวจสอบ | ไม่มีการตรวจสอบที่ชัดเจน ไม่มีบันทึก ไม่มีการบันทึกการลบล้างด้วยตนเอง | ใช้การบันทึกข้อมูล บันทึกการสอบเทียบ การควบคุมการเปลี่ยนแปลง และการลงนามการฝึกอบรม |
หากคุณจำได้เพียงสิ่งเดียว: "ความร้อนมากขึ้น" ไม่ใช่คำตอบที่ดีที่สุด การควบคุมที่ดีกว่าคือ
การเลือกวิธีการฆ่าเชื้อที่เหมาะสม
ในการแปรรูปเครื่องดื่มและผลิตภัณฑ์จากนม กลยุทธ์กว้าง ๆ สองประการครอบคลุมความต้องการเชิงพาณิชย์ส่วนใหญ่ ได้แก่ การแปรรูปที่อุณหภูมิสูงในระยะเวลาอันสั้นเพื่อยืดอายุการเก็บรักษา และการพาสเจอร์ไรซ์ที่อุณหภูมิต่ำสำหรับผลิตภัณฑ์ที่ไวต่อคุณภาพโดยมีกรอบเวลาการจัดจำหน่ายที่สั้นกว่า ทางเลือกที่ "ถูกต้อง" ขึ้นอยู่กับผลิตภัณฑ์ของคุณ เมทริกซ์ (โปรตีน น้ำตาล ไขมัน เยื่อกระดาษ) ความหนืด ประเภทบรรจุภัณฑ์ อายุการเก็บรักษาเป้าหมาย และการออกแบบด้านสุขอนามัยขั้นปลาย
| เข้าใกล้ | ดีที่สุดสำหรับ | ข้อผิดพลาดทั่วไป | สิ่งที่ต้องจัดลำดับความสำคัญ |
|---|---|---|---|
| การประมวลผลที่รวดเร็วแบบ UHT | เป้าหมายอายุการเก็บรักษาที่ยาวนานขึ้น โปรไฟล์ความเสี่ยงทางจุลชีววิทยาที่ละเอียดอ่อน | รสชาติที่ผ่านกระบวนการมากเกินไป ระยะเวลาในการจับไม่คงที่ที่การไหลที่แตกต่างกัน | การทำความร้อน/ความเย็นอย่างรวดเร็ว การคงไว้ที่ได้รับการตรวจสอบ ระบบอัตโนมัติและการบันทึกที่เชื่อถือได้ |
| การพาสเจอร์ไรซ์ | เครื่องดื่มคุณภาพอันดับแรก อายุการเก็บรักษาสั้นถึงปานกลาง ผลิตภัณฑ์บรรจุภัณฑ์ | การกระจายอุณหภูมิไม่สม่ำเสมอ การควบคุมการจัดการภาชนะอ่อนแอ | การทำความร้อนสม่ำเสมอ การควบคุมสายพานลำเลียง/อ่างอาบน้ำอย่างสม่ำเสมอ ขั้นตอนสุขอนามัยที่เข้มงวด |
| การประมวลผลโต้กลับแบบแบตช์ | อาหารบรรจุห่อบางชนิดที่ยอมรับการควบคุมแบทช์ได้ | รอบเวลา ข้อผิดพลาดในการกำหนดค่าโหลด ช่องว่างเอกสาร | การโหลดซ้ำ รอบการตรวจสอบ การฝึกอบรมผู้ปฏิบัติงานที่แข็งแกร่ง |
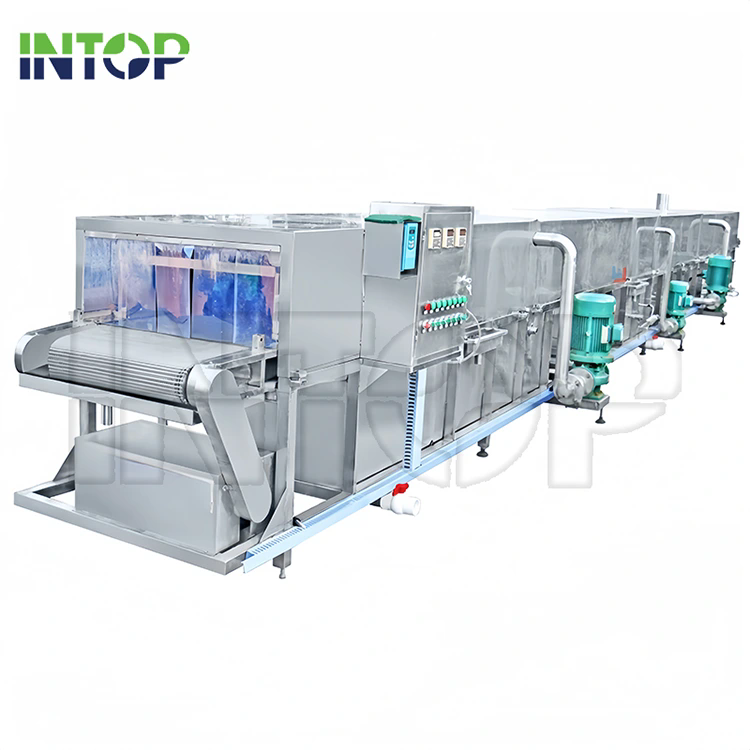
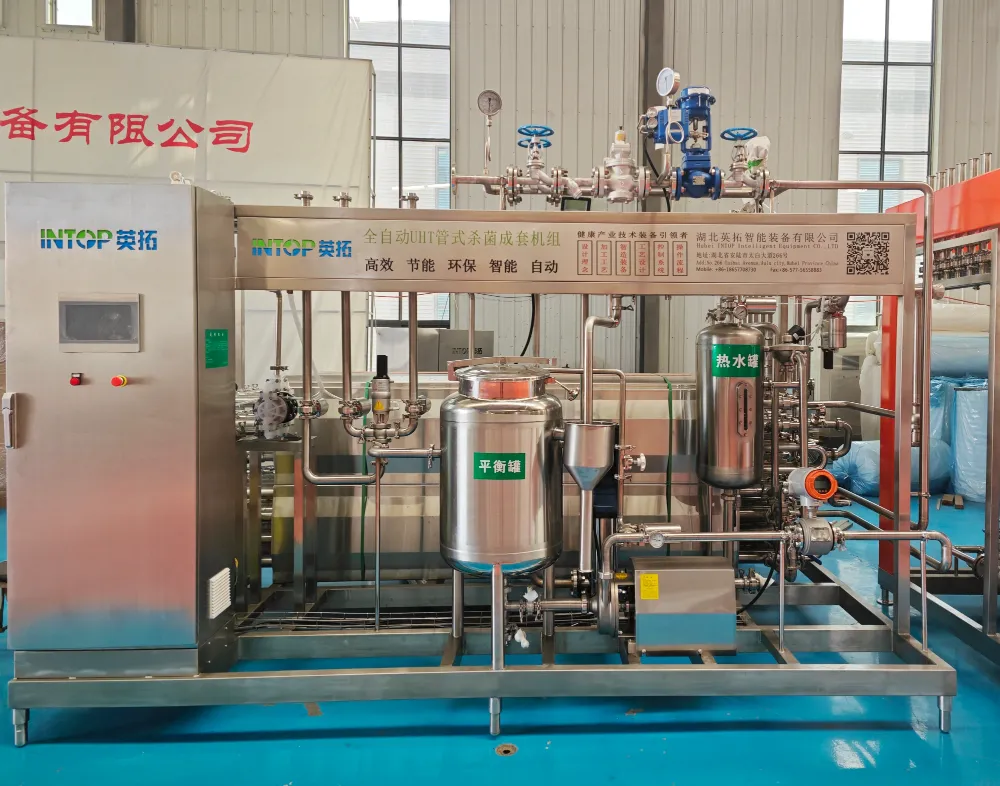
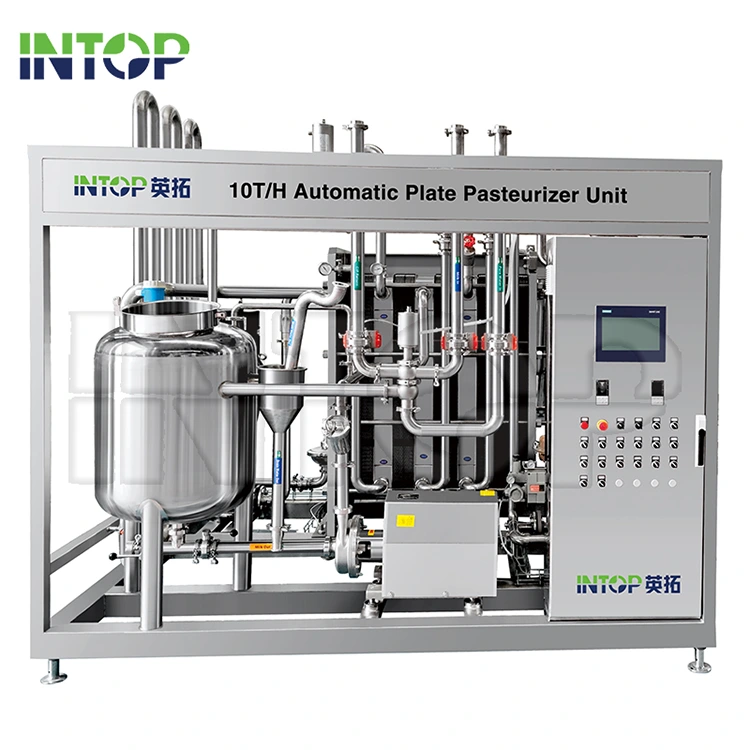
รูปแบบอุปกรณ์มักจะสอดคล้องกับตัวเลือกเหล่านี้—หน่วยแบบท่อหรือแบบแผ่นต่อเนื่องสำหรับการแปรรูปของเหลว สเปรย์อุโมงค์ หรืออ่างน้ำสำหรับ ผลิตภัณฑ์ที่บรรจุหีบห่อและโต้กลับสำหรับความต้องการเป็นชุด ประเด็นไม่ใช่ป้ายชื่อ มันเป็นกลยุทธ์การควบคุมที่คุณสามารถป้องกันได้
ปัจจัยการออกแบบระบบที่แยก “ผ่านการตรวจสอบ” ออกจาก “ผ่านความเป็นจริง”
แข็งแกร่งระบบฆ่าเชื้อสร้างขึ้นจากการทำซ้ำได้ ต่อไปนี้เป็นปัจจัยด้านการออกแบบและวิศวกรรมที่ส่งผลกระทบโดยตรงมากที่สุด ความปลอดภัยของจุลินทรีย์ คุณภาพผลิตภัณฑ์ และระยะเวลาการทำงาน
การควบคุมเวลาการถือครองและความเสถียรของการไหล
- ยืนยันเวลาพักกรณีที่เลวร้ายที่สุดที่การไหลขั้นต่ำและสูงสุด
- ใช้เครื่องมือที่ตรวจจับการดริฟท์ตั้งแต่เนิ่นๆ (ไม่ใช่หลังจากผลิตภัณฑ์ที่ล้มเหลว)
- ออกแบบลอจิกบายพาส/เปลี่ยนเส้นทาง เพื่อให้ผลิตภัณฑ์ที่ “ไม่ปลอดภัย” ไม่สามารถดำเนินการต่อดาวน์สตรีมโดยไม่ได้ตั้งใจ
ประสิทธิภาพการถ่ายเทความร้อนโดยไม่เกิดความเสียหายต่อคุณภาพ
- การทำความร้อนอย่างรวดเร็ว + การระบายความร้อนอย่างรวดเร็วมักเป็นเพื่อนที่ดีที่สุดที่มีคุณภาพของคุณ
- ขั้นตอนการนำพลังงานกลับมาใช้ใหม่จะช่วยลดความต้องการไอน้ำและทำให้อุณหภูมิคงที่
- ปั๊มที่มีขนาดเหมาะสมและพื้นผิวแลกเปลี่ยนความร้อนจะช่วยป้องกันผลกระทบจาก "การปรุงอาหารช้า"
การบูรณาการ CIP และการออกแบบที่ถูกสุขลักษณะ
ความล้มเหลวในการฆ่าเชื้อหลายครั้งเริ่มต้นจากความล้มเหลวในการทำความสะอาด ระบบที่ทำความสะอาดยากคือระบบที่จะทำร้ายคุณในที่สุด
- ตรวจสอบให้แน่ใจว่าครอบคลุม CIP ถึงวาล์ว ขาตาย ปะเก็น และพื้นผิวการถ่ายเทความร้อน
- สร้างกรอบความคิดที่ "พิสูจน์ได้" ของ CIP: การไหล เวลา อุณหภูมิ และความเข้มข้นของสารเคมีที่วัดได้
- วางแผนสำหรับความเป็นจริงของผลิตภัณฑ์ของคุณ: โปรตีน น้ำเชื่อม น้ำผลไม้ที่เป็นเนื้อ และส่วนผสมที่มีความหนืดจะเหม็นต่างกัน
ระบบอัตโนมัติ การบันทึกข้อมูล และการสอบเทียบ
- การบันทึกข้อมูลควรเป็นค่าเริ่มต้น ไม่ใช่ทางเลือก โดยเฉพาะอย่างยิ่งสำหรับขั้นตอนสำคัญด้านเวลา/อุณหภูมิ
- ช่วงการสอบเทียบต้องตรงกับความเสี่ยง: “เราสอบเทียบปีที่แล้ว” ไม่ใช่ข้อความที่สบายใจ
- อินเทอร์เฟซของผู้ปฏิบัติงานควรลดวิธีแก้ปัญหาชั่วคราว ไม่ใช่สนับสนุน
การตรวจสอบความถูกต้องและเอกสารประกอบเพื่อความมั่นใจและการปฏิบัติตามข้อกำหนด
ในอุปกรณ์การประมวลผล ความไว้วางใจได้มาจากการพิสูจน์ ไม่ว่าคุณจะขายในประเทศหรือส่งออกทั่วโลก ทีมของคุณจะนอนหลับได้ดีขึ้น หากขั้นตอนการฆ่าเชื้อของคุณมีเรื่องราวการตรวจสอบที่ชัดเจน
ชุดการตรวจสอบเชิงปฏิบัติ
- คำจำกัดความของกระบวนการ: ผลิตภัณฑ์ บรรจุภัณฑ์ อายุการเก็บรักษาเป้าหมาย ขีดจำกัดวิกฤต และกลยุทธ์การควบคุม
- การตรวจสอบการติดตั้งและการว่าจ้าง: ท่อ วาล์ว เซ็นเซอร์ อุปกรณ์ความปลอดภัย สาธารณูปโภค และสัญญาณเตือนภัย
- คุณสมบัติการปฏิบัติงาน: ยืนยันว่าระบบถึงจุดที่กำหนดอย่างสม่ำเสมอตลอดช่วงการทำงานที่คาดหวัง
- คุณสมบัติการปฏิบัติงาน: การดำเนินการในกรณีที่เลวร้ายที่สุดที่แสดงให้เห็นถึงผลลัพธ์ด้านจุลินทรีย์และคุณภาพนั้นได้รับความสำเร็จอย่างต่อเนื่อง
- การตรวจสอบอย่างต่อเนื่อง: การสอบเทียบ การทบทวนแนวโน้ม และการควบคุมการเปลี่ยนแปลงเมื่อผลิตภัณฑ์หรือปริมาณงานเปลี่ยนแปลง
หาก “การตรวจสอบ” ในปัจจุบันของคุณเป็นผลการทดสอบเดียวในโฟลเดอร์ คุณคงเป็นข้อร้องเรียนของลูกค้าที่ไม่สบายใจหากต้องใช้เวลานานเป็นสัปดาห์
รายการตรวจสอบการดำเนินงานเพื่อประสิทธิภาพการทำงานในแต่ละวันที่มั่นคง
เครื่องฆ่าเชื้อที่ทำงานอย่างสวยงามในวันที่ 1 จะลดลงอย่างเงียบๆ ภายในวันที่ 90 เป้าหมายคือทำให้ความมั่นคงน่าเบื่อ
การตรวจสอบรายวัน
- ตรวจสอบแนวโน้มเวลา/อุณหภูมิสำหรับการดริฟท์และการเตือนซ้ำ
- ยืนยันว่าตรรกะการเปลี่ยนเส้นทาง/บายพาสทำงานได้และไม่ได้ข้ามในทางปฏิบัติ
- ตรวจสอบซีล ปะเก็น และการตอบสนองของวาล์วเพื่อดูสัญญาณการรั่วไหลตั้งแต่เนิ่นๆ
การตรวจสอบรายสัปดาห์
- ตรวจสอบความถูกต้องของเซ็นเซอร์ด้วยการตรวจสอบอ้างอิงเมื่อเป็นไปได้
- ตรวจสอบตัวบ่งชี้การเปรอะเปื้อน: การเปลี่ยนแปลงแรงดันตก การสูญเสียประสิทธิภาพการถ่ายเทความร้อน
- ตรวจสอบผลลัพธ์ CIP และปรับโปรแกรมตามรูปแบบสารตกค้างจริง
เปลี่ยนทริกเกอร์ควบคุม
- สูตรผลิตภัณฑ์ใหม่ (pH, น้ำตาล, โปรตีน, เยื่อกระดาษ) หรือซัพพลายเออร์รายใหม่
- ปริมาณงานเพิ่มขึ้นหรือขนาดบรรจุภัณฑ์ใหม่ที่เปลี่ยนระยะเวลาการพัก
- นิสัยของผู้ปฏิบัติงาน "ชั่วคราว" ใด ๆ ที่กลายเป็นกิจวัตร
พืชที่ดีที่สุดไม่พึ่งพาความกล้าหาญ พวกเขาพึ่งพากิจวัตรประจำวัน
การทำงานร่วมกับพันธมิตรด้านอุปกรณ์
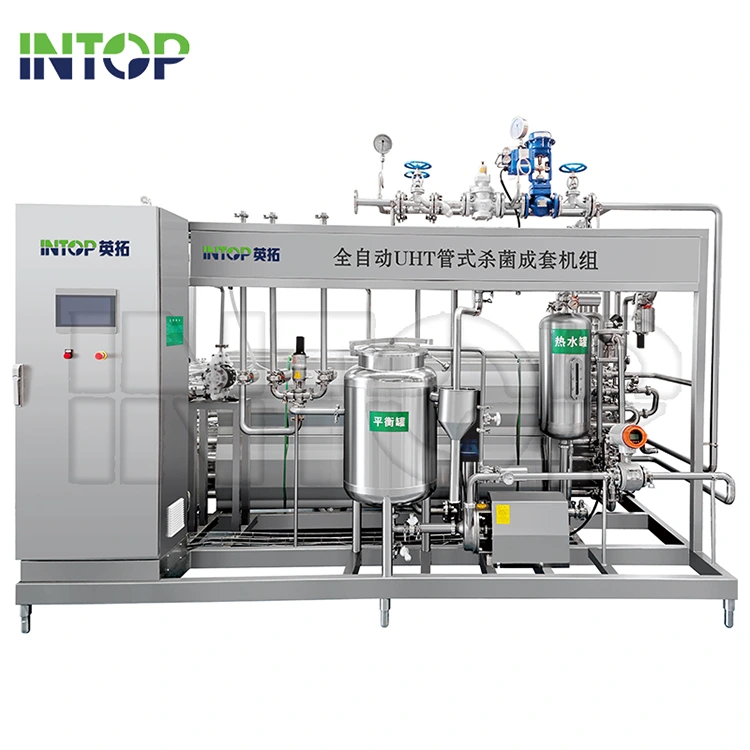
หากคุณกำลังจัดหาระบบฆ่าเชื้อการเลือกผู้ขายของคุณมีความสำคัญพอๆ กับการเลือกอุปกรณ์ คุณต้องการพันธมิตรที่ช่วยเหลือคุณ จับคู่ข้อกำหนดของผลิตภัณฑ์กับกระบวนการที่สามารถป้องกันได้ และสนับสนุนการจัดทำเอกสาร การทดสอบการทำงาน และการฝึกอบรมที่ทำให้ผลลัพธ์สามารถทำซ้ำได้
Hubei Intop เครื่องจักร Co.,Ltd.วางตำแหน่งผลงานการฆ่าเชื้อของตนตามความต้องการทั่วไปของการแปรรูปเครื่องดื่มและผลิตภัณฑ์นม ซึ่งครอบคลุมถึงของเหลว เครื่องฆ่าเชื้อ (เช่น รูปแบบท่อและจาน) รวมถึงโซลูชันผลิตภัณฑ์บรรจุภัณฑ์ (เช่น การพ่นแบบอุโมงค์และการพาสเจอร์ไรซ์แบบอ่างน้ำ) รวมทั้ง รองรับตัวเลือกต่างๆ เช่น การกำหนดค่าการเอียงขวดและการประมวลผลแบบรีทอร์ตตามความเหมาะสม
คำถามที่ควรถามก่อนตัดสินใจซื้อ
- ระบบได้รับการออกแบบให้รองรับกลุ่มผลิตภัณฑ์ใดบ้าง (ความหนืด อนุภาค ปริมาณโปรตีน)
- มีการตรวจสอบเวลาการถือครองตลอดช่วงการไหลทั้งหมดอย่างไร
- มีอะไรรวมอยู่ในการสนับสนุนการว่าจ้างและการฝึกอบรมผู้ปฏิบัติงานบ้าง?
- บันทึกและบันทึกใดบ้างที่สามารถใช้งานได้ตามค่าเริ่มต้น (การเตือน การตั้งค่า แนวโน้ม การแจ้งเตือนการสอบเทียบ)
- ระบบทำงานร่วมกับ CIP, การผสมขั้นต้น และการบรรจุ/บรรจุภัณฑ์ขั้นปลายได้อย่างไร
คำถามที่พบบ่อย
อะไรทำให้เกิดการเน่าเสีย “แบบสุ่ม” แม้ว่าเครื่องฆ่าเชื้อจะถึงจุดที่กำหนดก็ตาม
ปัญหาที่พบบ่อยคือความไม่เสถียรในการไหล (ดังนั้นระยะเวลาในการกักเก็บที่แท้จริงจึงแตกต่างกันไป) การเคลื่อนตัวของเซ็นเซอร์ CIP ที่ไม่สมบูรณ์ (ความเสี่ยงของฟิล์มชีวะ) และการปนเปื้อนซ้ำหลังการให้ความร้อน การบำบัดผ่านวาล์ว ข้อต่อ หรือการจัดการปลายน้ำ การแก้ไขคือการตรวจสอบเวลาที่อยู่อาศัยในกรณีที่เลวร้ายที่สุด กระชับการออกแบบที่ถูกสุขลักษณะ และจัดทำ ขั้นตอนการตรวจสอบ
ฉันจะลดรสชาติที่ปรุงสุกได้อย่างไรในขณะที่ยังปลอดภัยอยู่?
จัดลำดับความสำคัญของการถ่ายเทความร้อนที่เร็วขึ้นและการระบายความร้อนที่เร็วขึ้น จากนั้นตรวจสอบค่าที่ตั้งไว้ของคุณกับพฤติกรรมของผลิตภัณฑ์จริงอีกครั้ง ปัญหาคุณภาพมากมายมาจาก เวลาพักโดยไม่จำเป็น ไม่ใช่จากขั้นตอนการฆ่าเป้าหมายเอง
เมื่อใดที่ฉันควรพิจารณาเลือกใช้เครื่องพาสเจอร์ไรส์ในผลิตภัณฑ์บรรจุภัณฑ์แทนเครื่องฆ่าเชื้อแบบเหลว
หากผลิตภัณฑ์ของคุณอยู่ในคอนเทนเนอร์อยู่แล้วในระหว่างกระบวนการใช้ความร้อน (หรือต้องได้รับการประมวลผลในลักษณะนั้นเนื่องจากการกำหนดสูตรหรือการออกแบบไลน์) ให้ดำเนินการผ่านอุโมงค์ การพาสเจอร์ไรซ์แบบสเปรย์หรืออ่างน้ำอาจเข้ากันได้ดีกว่า ข้อกำหนดหลักคือการให้ความร้อนสม่ำเสมอทั่วทุกภาชนะ ไม่ใช่แค่ "อุณหภูมิเฉลี่ย"
ฉันควรคาดหวังเอกสารอะไรบ้างสำหรับสายการผลิตฆ่าเชื้อที่ทันสมัย
ขั้นต่ำ: บันทึกการทดสอบการใช้งาน, SOP, คำอธิบายตรรกะการควบคุมวิกฤต, ความสามารถในการบันทึกการแจ้งเตือนและแนวโน้ม, คำแนะนำในการสอบเทียบ และค่าที่ชัดเจน วิธีการตรวจสอบที่คุณสามารถขยายออกไปได้ในระหว่างการเปลี่ยนแปลงผลิตภัณฑ์
วิธีใดคือวิธีที่เร็วที่สุดในการคัดเลือกระบบการฆ่าเชื้อสำหรับกลุ่มผลิตภัณฑ์ของฉัน
แสดงรายการผลิตภัณฑ์ของคุณ (ความหนืด อนุภาค pH) รูปแบบบรรจุภัณฑ์ อายุการเก็บรักษาเป้าหมาย และปริมาณงานที่ต้องการ จากนั้นตรวจสอบว่ากระบวนการประเภทใดที่สามารถทำได้ ให้ผลลัพธ์ที่มีความเสียหายคุณภาพน้อยที่สุดและสามารถควบคุมได้ดีที่สุด หากผู้ขายไม่สามารถอธิบายการควบคุมและการตรวจสอบได้อย่างชัดเจน ให้ช้อปปิ้งต่อ
การซื้อกลับบ้านครั้งสุดท้าย
ที่สุดระบบฆ่าเชื้อไม่ใช่แค่ "ผลิตภัณฑ์ให้ความร้อน" พวกเขาปกป้องแบรนด์ของคุณโดยการคาดเดาผลลัพธ์ได้ เช่น ความปลอดภัยในระดับจุลภาค คุณภาพทางประสาทสัมผัส และประสิทธิภาพของสายการผลิต วันแล้ววันเล่า ผู้ปฏิบัติงานแล้วคนเล่า ทีละชุด
หากคุณกำลังวางแผนสายการผลิตใหม่หรือแก้ไขปัญหาที่มีอยู่ ให้แชร์ประเภทผลิตภัณฑ์ แพ็คเกจ และเป้าหมายปริมาณงานของคุณ จากนั้นติดต่อเราถึง หารือเกี่ยวกับรูปแบบการฆ่าเชื้อที่เหมาะกับกระบวนการและความคาดหวังของตลาดของคุณ
ข่าวที่เกี่ยวข้อง
- ความก้าวหน้าของเทคโนโลยีเครื่องนึ่งขวดนม UHT แบบท่อสนับสนุนการเติบโตของกระบวนการผลิตเครื่องดื่มปลอดเชื้อ
- อะไรทำให้สายการผลิตน้ำสตรอเบอร์รี่มีประสิทธิภาพ ปลอดภัย และพร้อมสำหรับการผลิตเชิงพาณิชย์
- สายการผลิตน้ำดื่มบรรจุขวด: 10 ปัจจัยก่อนการลงทุน
- วิธีสร้างสายการผลิตน้ำผลไม้ที่รองรับผลไม้หลายประเภท
- สิ่งที่ต้องทำเพื่อขยายสายการผลิตเครื่องดื่มชูกำลังให้เหมาะกับความต้องการทั่วโลก
- ระบบบำบัดน้ำทำงานอย่างไรในสายการผลิตเครื่องดื่ม
ฝากข้อความถึงฉัน